- 专注精密塑胶模具、双色塑胶模具开发定制20年




2026.10.23
在模具行业,一套模具的成败往往决定了产品能否按时上市。很多产品在图纸阶段看似完美,一到开模试产就频频翻车。今天结合慧友模具多年的实战经验,为大家分享4个最常见的开模“大坑”及避坑指南。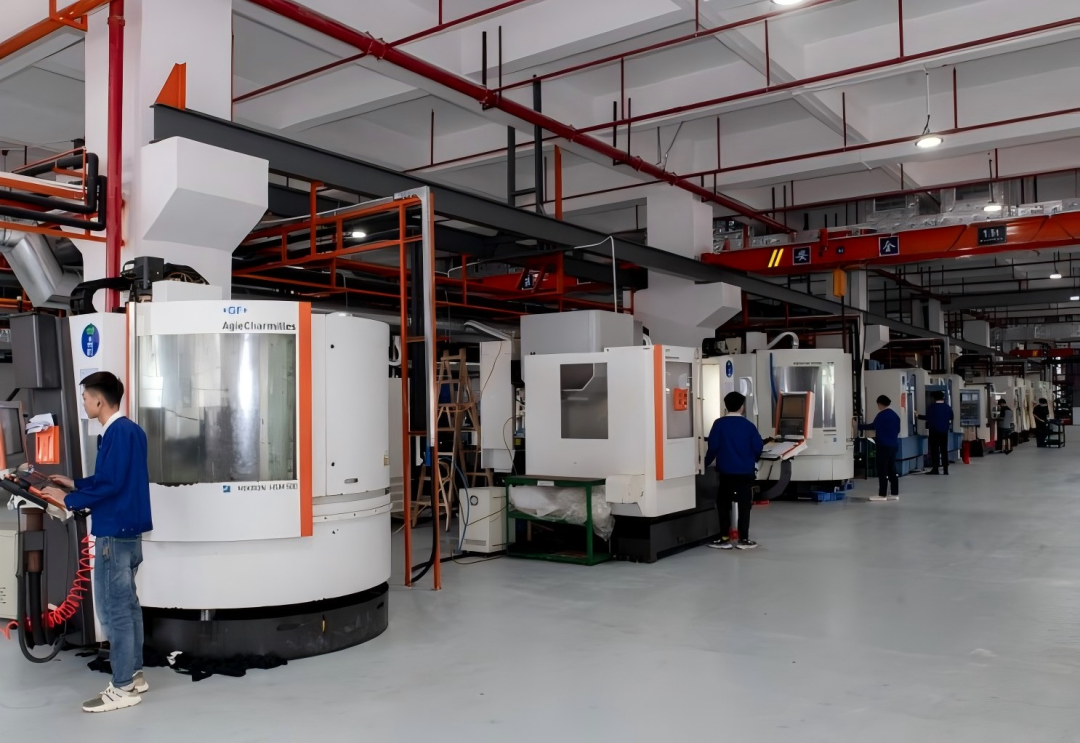
坑一:壁厚不均与拔模斜度不足(外观缺陷)
痛点: 产品壁厚忽厚忽薄会导致注塑收缩不均,表面出现凹陷(缩水);为追求垂直度而不给拔模斜度,会导致脱模困难,表面拉花甚至顶白。
避坑建议: 遵循壁厚均匀原则,厚壁处做偷胶处理;外观面拔模斜度建议保留1°-3°,若表面有咬花纹理,需根据纹理深度每0.025mm至少增加1°斜度。
坑二:双色工艺忽视“封胶位”设计(批量报废)
痛点: 在双色三防类产品(如硬胶PC+软胶TPU)中,如果模具没有设计严密的封胶位,极易出现软胶溢流(跑胶)到硬胶表面的情况,导致批量报废。
避坑建议: 在设计阶段必须深度检讨。利用慧友擅长的双色模具技术,精准计算旋转模芯或滑块结构的封胶间隙,确保双色结合面完美。
坑三:模具钢材选型不当(寿命缩短)
痛点: 为追求降本选了耐磨性差的钢材,大批量注塑(尤其是加玻纤材料)时,型腔很快磨损导致尺寸超差。
避坑建议: 根据批量选钢。小批量试产可选预硬钢(如P20);大批量及加纤件建议选S136、H13等淬火钢,并做好表面氮化处理。
坑四:忽略公差与变形(装配干涉)
痛点: 零件单看合格,组装时却塞不进去或缝隙太大,这通常是没做公差链分析,忽略了注塑变形量。
避坑建议: 开模前进行DFM可制造性评估,通过模流分析预判变形;针对装配位,务必预留合理的公差间隙。 
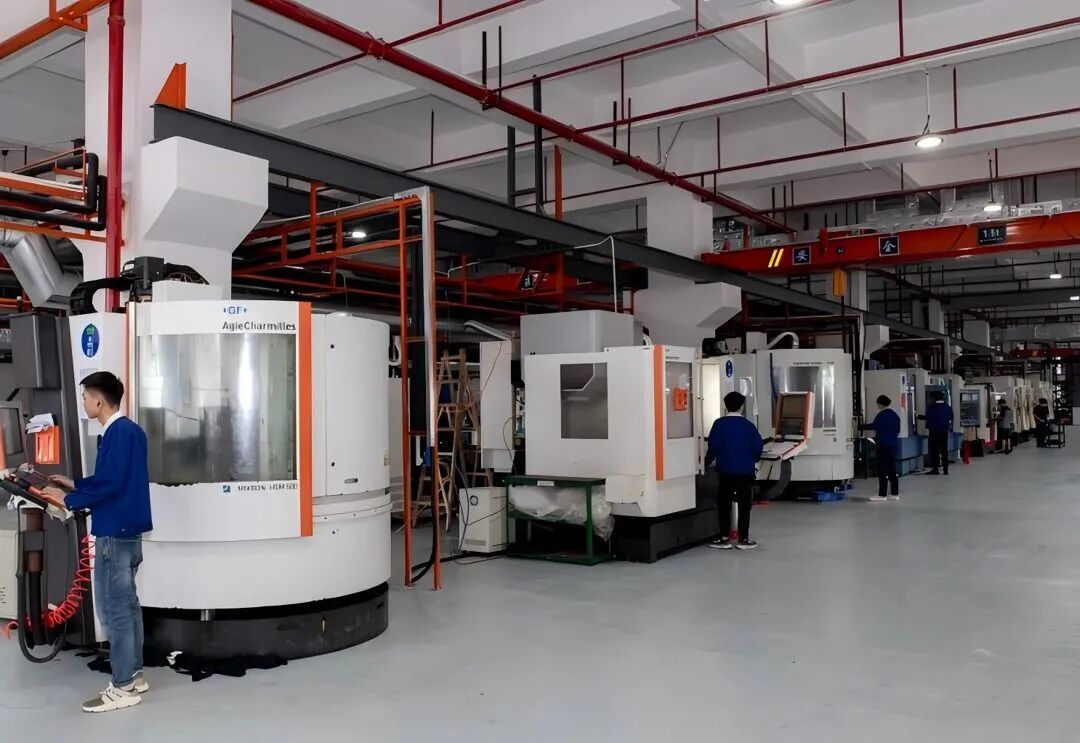
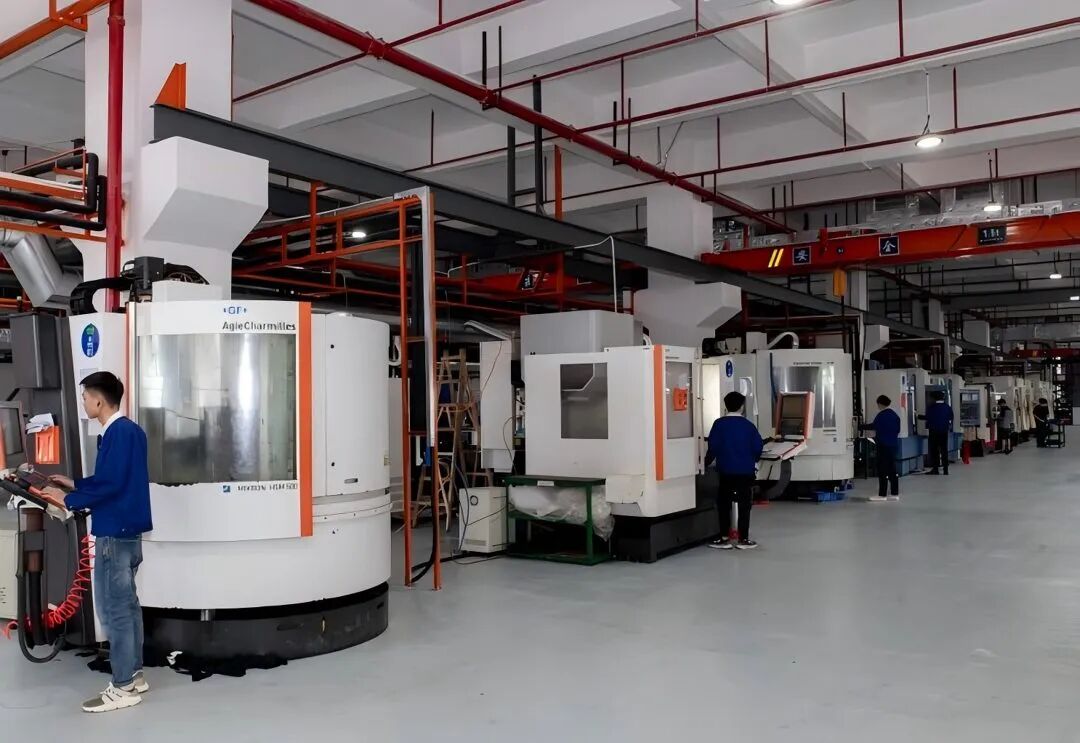
模具设计不仅是画图,更是对材料、结构、工艺的综合考量。慧友深耕模具设计、开模及注塑一体化制造,尤其擅长双色模具。我们秉持“把模具做专、做精”的理念,在开模前为您提供专业的DFM评估,从源头帮您避坑,让好产品顺利从图纸走向市场。
如果您有新产品正在筹备开模,欢迎带图交流探讨。