- 专注精密塑胶模具、双色塑胶模具开发定制20年




2026.10.31
外壳是产品的门面,但外壳好不好做、能不能稳定量产,往往卡在源头那套模具上。很多团队直到试产才发现问题,返工代价不小。
外壳不是孤立的零件,它要和内支架、电池、螺丝柱严丝合缝地扣在一起。模具分型面一旦有飞边或错位的趋势,装配间隙就会忽大忽小,轻则手感松垮,重则卡扣对不上、整机装不起来。
更有隐蔽性的,是螺丝柱和止口的长久稳定性。外壳注塑后若冷却不均,会在几天内缓慢变形,装配公差随批次漂移。成熟的做法是在模具阶段就做DFM分析,把壁厚、拔模角、进胶点提前排布好,把变形量算进公差带里。
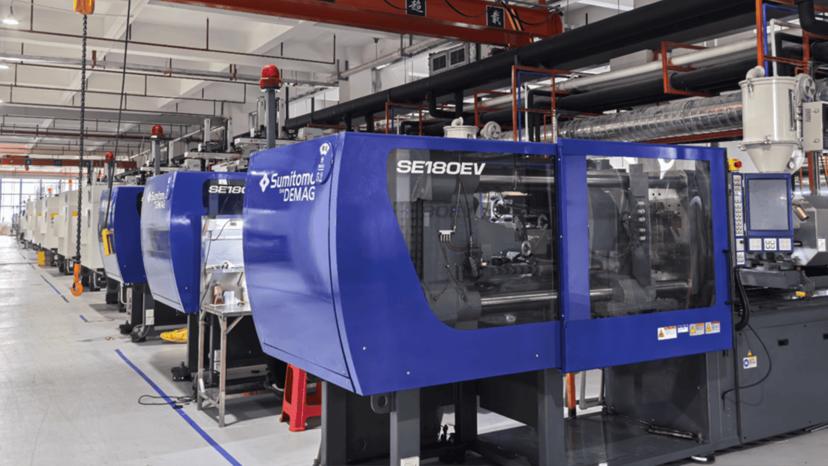
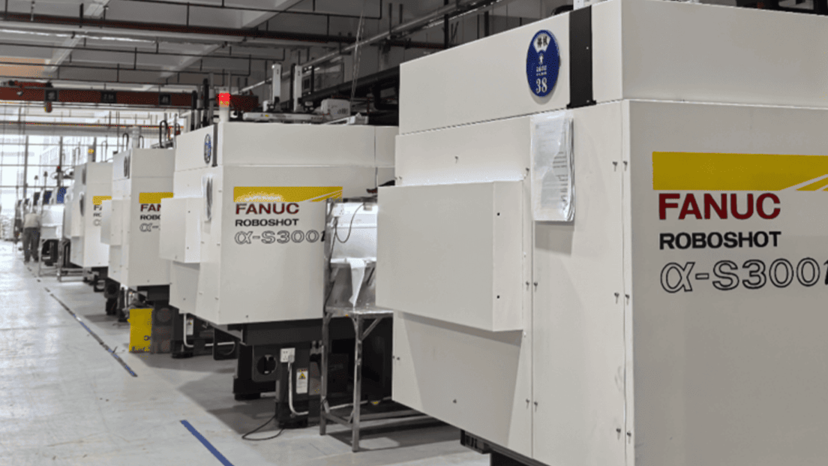
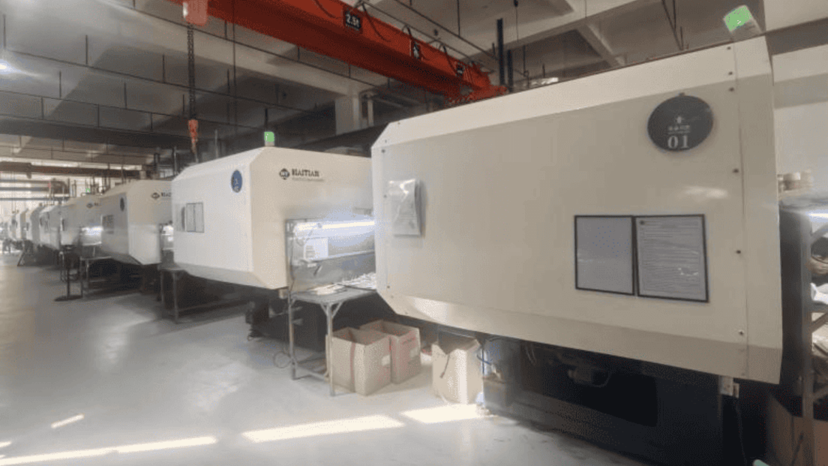
像慧友模具这类同一厂区做设计到注塑一体化的供应商,DFM评估能在24小时内出报告,前后工序公差对齐,省去反复打样的扯皮。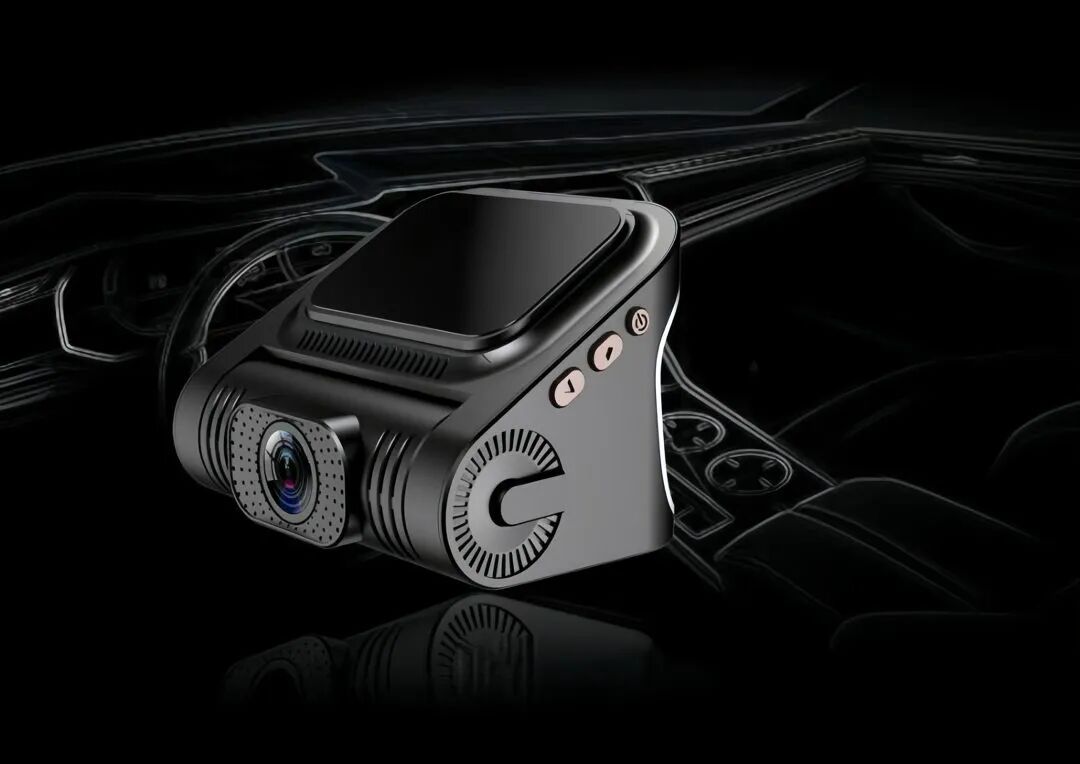
外壳好看的前提是不缩水、不变形。塑胶在厚薄不均的地方冷却速度不同,厚处容易形成缩痕、甚至表面塌陷,薄处又可能走胶不足、发白。
很多外观件翻车,不是模具做不出来,而是设计时没给模具留余量。比如一处加强筋做太厚,对面就是一片缩印。把壁厚控制在均匀区间、用随形冷却水路把热量拉平,是外壳模具的基本功。
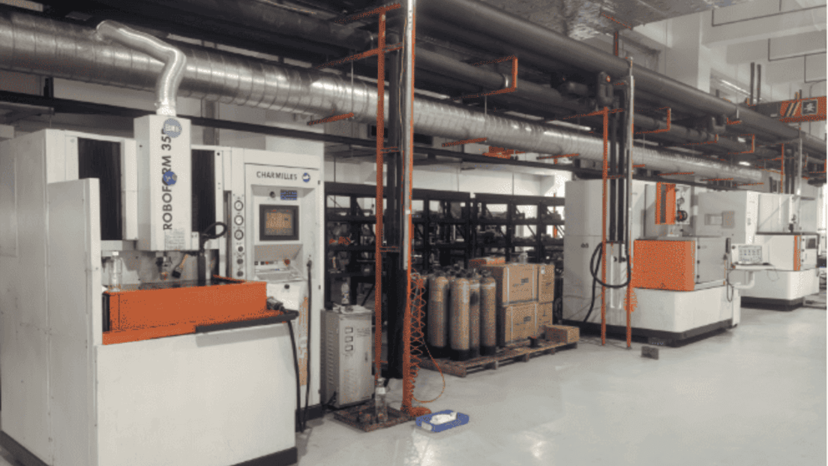
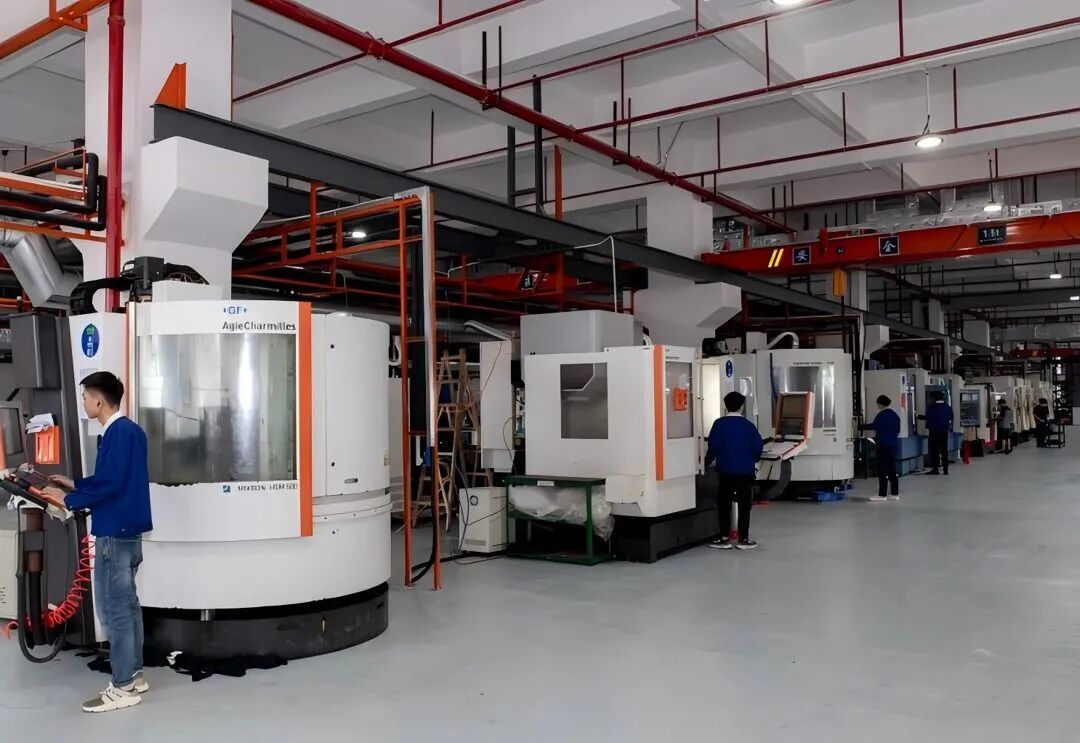
配合米克朗高速CNC和镜面火花机,型腔表面处理到位,出模才干净,后续喷涂或电镀的良率也跟着稳。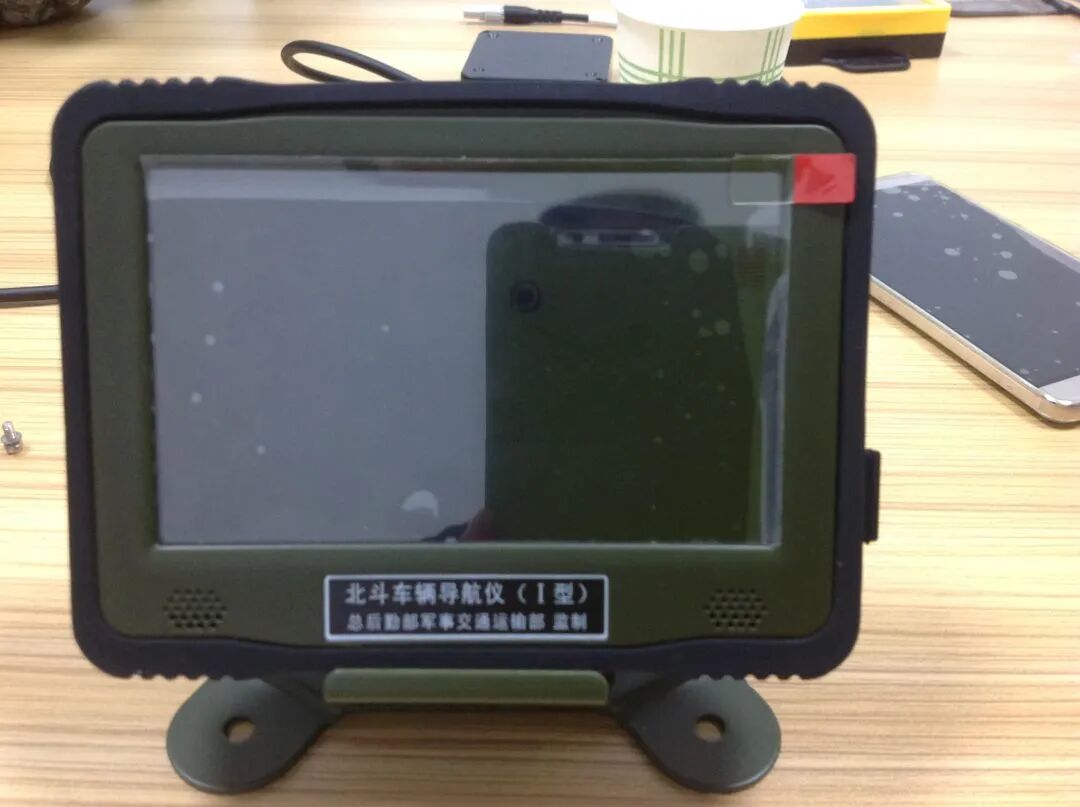
外壳直接面对用户,浇口痕、熔接线、分模线这些细节会被一眼看见。进胶点选在看不见的内侧还是可见的外观面,分模线怎么藏到结构缝隙里,都考验模具布局。
不少人为了省事把浇口留在外观面,结果后期要花大量人工去打磨、修饰,成本反而更高。更稳的思路是按终端外观要求倒推模具方案:先定表面处理标准,再定浇口和分型。
对要出口的产品,还能按RoHS、REACH甚至FDA标准备料,对接第三方检测,避免上市前卡在合规上。
如果外壳还要求防水防尘,比如IP68级别,传统做法是成型后贴密封条或点胶,密封靠人工,一致性差、良率波动大。
更省心的方案是软硬胶双色一体注塑:同一套模具里硬壳和软胶一次成型,密封线天然生成,不用后期粘贴。这类外壳对模具精度要求更高,通常要控制在±0.01mm、寿命30万模次以上才划算。
具备这类能力的供应商不多,选的时候要把精度、寿命和防水验证一起问清楚,别只比对单价。
真正落地,建议把可验证的硬指标写进合同参考:装配间隙、外观面验收标准、量产良率稳定在99%以上、交付准时率连续多年保持98%以上。这些数字以合同为准、注明为参考值即可,不必迷信口头承诺。
前期把标准摆清楚,后期合作就少很多不确定性,也更容易判断一家供应商是不是真的靠谱。别等到量产后才发现问题,那时返工代价最大。
你做过的塑胶外壳模具,踩过哪些坑?来评论区聊聊你的经历。
(慧友小编)