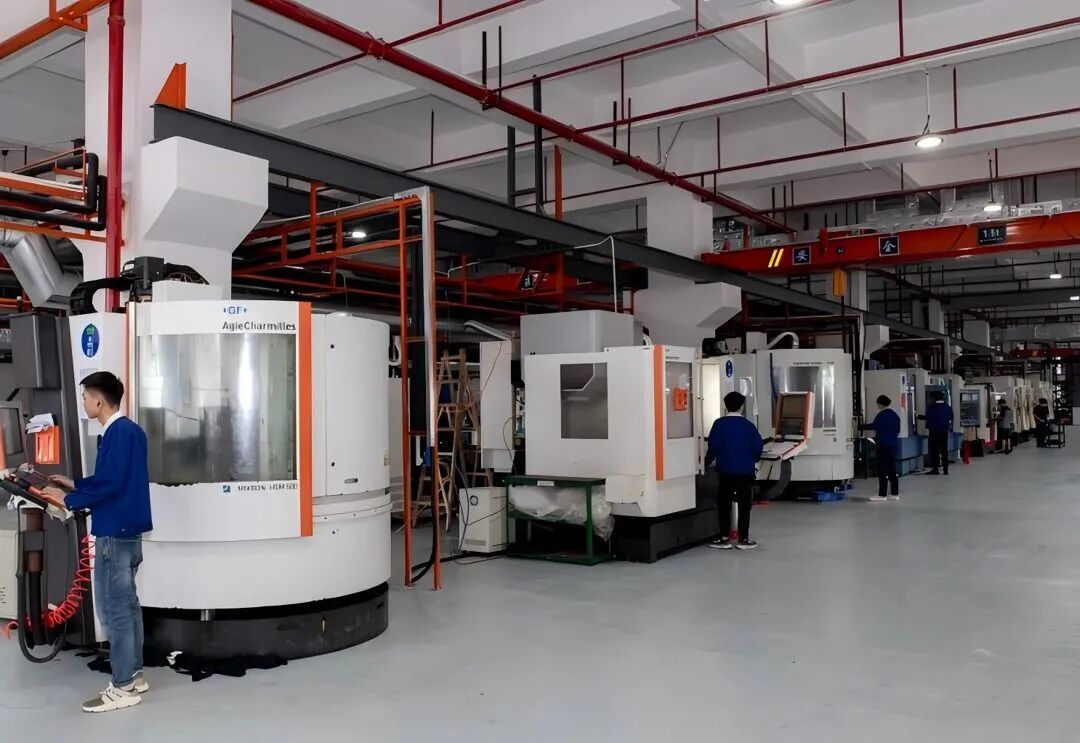
把每套模具当作品做,是我们没变过的标准
2026.10.16
客户说'你们报价不便宜',但十年下来第二次、第三次下单从没断过。
机器加工出来的分型面,放大镜下查缝隙能塞进纸片。模具交付前要钳工师傅手工研配,把接触率从60%磨到90%以上。接触率不到位的模具一上机就漏料,毛边永远修不完。这个工序没法用机器替代,几十个小时的手工研配是模具寿命的底子。
客户看不到这道工序。报价单里分型面研配常常被压缩成一行'钳工精修',按工时算下来可能占整副模具报价的两成。模具厂如果省了或压缩了,交付后客户每天在生产线上修毛边的成本远高于那点工时。一直坚持分型面研配按工时实报,从来不压缩。
分型面磨平的不是金属,是模具人和客户之间的信任。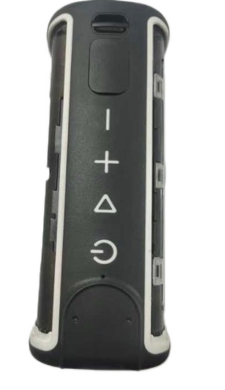
滑块和型芯的贴合要靠钳工一点点调试、一点点修磨。一套多滑块的精密模具,钳工研配时间动辄一百小时以上。自动化设备的精度有限,滑块间隙配合到0.01毫米级别的精度,只能靠人的手感。模具厂之间真正的差距,往往就在这道手工活上。
客户比价时只看到模架、钢材、热处理这些明面项目,看不到钳工的工时投入。报价偏低的供应商往往在这一项上压缩最多,交付后滑块故障、卡死、磨损加快的问题陆续出现。模具的价值很大一部分藏在钳工手艺里,这部分不能省。
钳工的手艺是模具的命,省了它就省了模具的魂。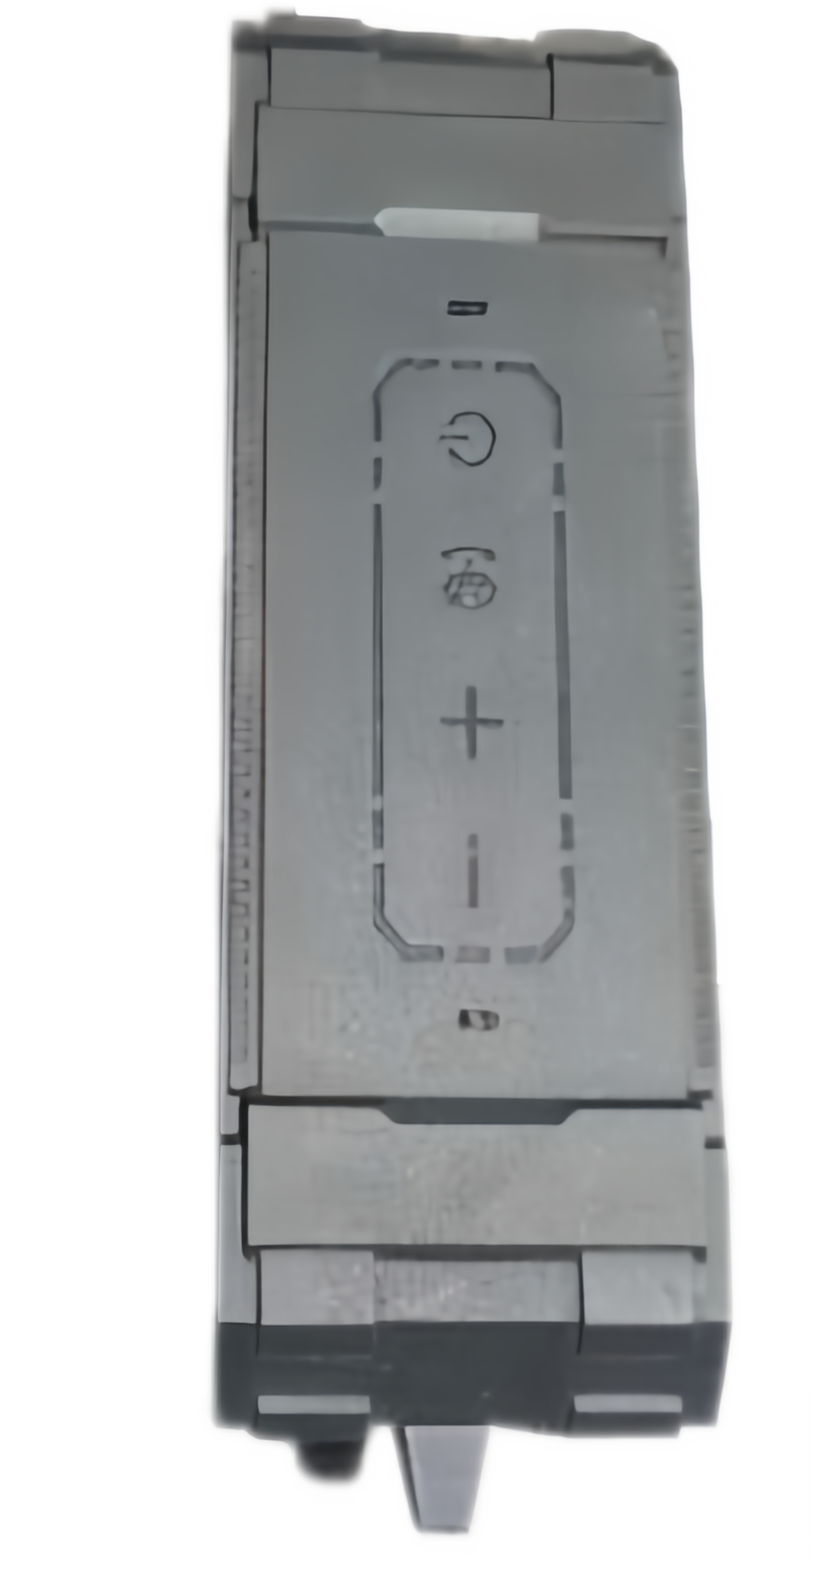
试模阶段调参数、改水路、加排气槽,每多花一个小时都是为量产稳定投资。有的模具厂为了赶交期,试模两次就交付。客户拿回去上机才发现问题,反复修模反而耽误更多时间。习惯做法是试模到客户工艺稳定下来再签交付报告,宁可前期慢一点。
试模时间也是模具成本的一部分。报价单里写'试模至稳定'和'试模两次'的成本差可能就几千块,但带来的量产稳定性差是几个数量级。客户选模具厂的时候不要只比总价,要把试模次数和稳定性写进合同。
试模多花的每一小时,都是量产少停一小时的保险。
模具交付时附带的易损件清单——顶针规格、弹簧型号、密封圈数量和品牌——是模具后续维护的基础。客户按清单做预防性更换,模具状态稳定。清单不完整的模具,客户用一年后想找替换件都找不到。
一份完整的易损件清单是模具厂对自己产品的负责。清单里附上备件建议、生命周期、更换周期,是把客户的使用体验也考虑进去。客户买的不只是一副模具,是这套模具未来三到五年的维护保障。慧友模具定制开发每套模具交付都带完整清单,从没含糊过。
清单的完整度,是模具人对客户长期负责的态度。
模具这个行业的口碑,不是靠几场宣传堆出来的,是一套套交付的模具在客户产线上跑出来的。客户看得到的是产品,看不到的是背后每个细节的坚持。慧友模具定制开发一直把这个当作做事的底线,慢一点不要紧,把每一道工序做扎实,最后客户用得安心,模具厂也走得长远。十年下来回头看,能留在行业里的人都是这么做的,没什么高深的道理,就是把每一个客户的项目都当成自己的事。
你买模具最看重厂家的哪一点?是价格、周期、还是长期合作的态度?欢迎在评论区聊聊你心中的好模具厂是什么样子。